Berriak

Zer sistemak osatzen dute hormigoizko blokeen ekoizpen-lerro moderno bat?

2026-11-05 0 Utzi mezu bat

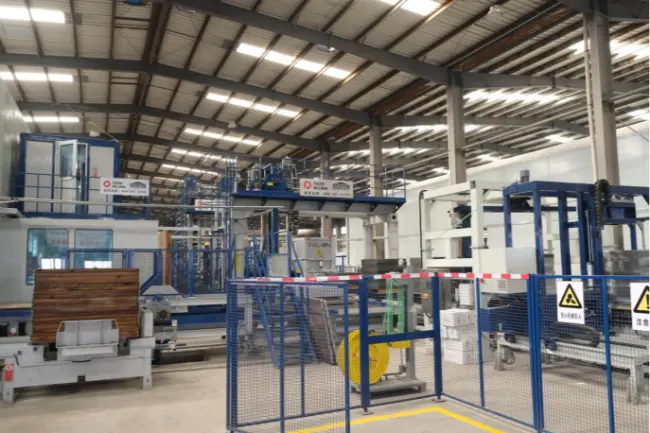
Hormigoizko blokeen ekoizpen-lerro moderno batek elkarri lotuta dauden hainbat sistemaz osatuta dago: lehengaiak biltegiratzea eta lotea, hormigoia nahastea, materiala garraiatzea, blokeak osatzea, paletaren manipulazioa, ontzea, produktu amaituen kuboa eta ontziratzea eta kontrol zentralizatua. Sistema hauek batera, agregakinak, zementua, ura eta bestelako material egokiak hormigoizko bloke amaituetan eta zoladura-produktu bihurtzen dituzte, fabrikazio-prozesu koordinatu baten bidez.

Hala ere, produkzio-lerro bat ez da fabrika berean instalatutako makinen bilduma soila. Sistema bakoitzak abiadura bateragarrian funtzionatu behar du, beharrezko material-bolumena kudeatu eta hurrengo faseko produkzio-eskaerak bete behar ditu. Errendimendu handiko batblokeak egiteko makina, adibidez, ezin du aurreikusitako emaitza eman nahasgailuak hormigoia astiroegi hornitzen badu edo ontze-sistemak ezin baditu moldeatutako produktuak garaiz prozesatu.


Fabrikatzaileentzat fabrika berri bat planifikatzen edo lehendik dagoen instalazio bat berritzen dutenentzat, sistema hauek elkarrekin nola funtzionatzen duten ulertzea da egokia hautatzeko lehen urratsa.hormigoizko blokeen ekoizpen-lerroa.

1. Zeintzuk dira hormigoizko blokeen ekoizpen lerroko sistema nagusiak?

Ekoizpen lerro osoa, oro har, zortzi sistema funtzionaletan bana daiteke. Konfigurazio zehatza xede produktuen, behar den irteeraren, automatizazio mailaren, fabrikaren diseinuaren eta inbertsio planaren araberakoa da.

1.1 Lehengaiak biltegiratzeko eta loteatzeko sistema

Hormigoizko produktu bakoitza lehengaietatik hasten da. Haien kalitateak, koherentziak eta proportzioak zuzenean eragiten dute amaitutako blokeen propietateetan.

Lehengaiak manipulatzeko eta loteatzeko sistema tipiko batek honako hauek dira:

•Agregatuak biltegiratzeko ontziak harea, birrindutako harria eta bestelako agregakinak.

•Porlanezko siloak ontziratu gabeko zementua biltegiratzeko.

•Zementua lote-ekipoetara transferitzeko torloju-garraiatzaileak.

•Agregatuen lote-ekipoa material-frakzio desberdinak neurtzeko.

•Ura eta gehigarriak dosifikatzeko unitateak, hormigoiaren nahastea kontrolatzeko.

Lote-sistemak osagai bakoitzaren beharrezko kantitateak neurtzen ditu nahasgailura sartu aurretik. Proportzio zehatzak ekoizpen-lote batetik bestera nahasketa-ezaugarri koherenteak mantentzen laguntzen du.

Tokian tokiko agregakinekin edo birziklatutako materialekin lan egiten duten fabrikatzaileentzat, materialaren ezaugarriek arreta berezia merezi dute. Hezetasun edukiak, partikulen tamainaren banaketak, kalifikazioak eta materialaren aldakortasunak eragin dezake lote-prozesuan.

Zer kontuan hartu behar dute Bezeroek?

a ebaluatzerakoanblokeak ekoizteko hormigoizko lote-sistema, kontuan hartu agregatu mota kopurua, behar den loteen zehaztasuna, biltegiratze ahalmena eta nahi den nahasgailuarekin bateragarritasuna.

Lantegiak industria-azpiproduktuak erabiltzea aurreikusten badu, hala nola errauts hegalariak edo altzairu-zepak, loteen konfigurazioak haien manipulazio-ezaugarriak eta nahasketa-diseinu-eskakizunak ere kontuan izan beharko ditu. Bigarren mailako material guztiak ez dira egokiak hormigoizko produktu guztietarako.

1.2 Hormigoia nahasteko sistema

Lehengaiak neurtuta, nahaste sistemara pasatzen dira.

Etapa honen helburua zementua, agregatuak, ura eta onartutako beste osagai batzuk nahasketa osoan uniformeki banatzea da. Prest-nahasketa konbentzionaleko hormigoizko aplikazioetan ez bezala, hormigoizko blokeen ekoizpen prozesu askok erortze nahiko baxuko edo erdi lehorrak diren hormigoi nahasketak erabiltzen dituzte.

Nahasketa sistemak honako hauek izan ditzake:

•Material nagusiko hormigoi nahasgailuak.

•Aurpegi-nahasketak gainazal-geruza bereizia behar duten produktuetarako.

•Nahasketa-plataformak eta elikatzeko ekipoak.

•Ura eta nahasketak dosifikatzeko sistemak.

•Hormigoi mistoa transferitzeko garraiatzaileak edo kubo-igogailuak.

Produkzio-lerro batzuek pigmentu nahasteko sistema bereizi bat ere barne hartzen dute koloretako zoladura-blokeak eta hormigoizko beste produktu apaingarriak fabrikatzeko.

Nahasketa kalitateak amaitutako blokearen itxurari baino gehiago eragiten du. Nahasketa koherente batek materialaren banaketan, trinkotze-portaeran, dimentsioetan eta produktuaren indarran aldakuntzak ekar ditzake.

Zer kontuan hartu behar dute Bezeroek?

TheBlokeak egiteko makinarako hormigoi nahasgailua Beharrezko produkzio-zikloaren, loteen bolumenaren, hormigoiaren formulazioaren eta produktu sortaren arabera hautatu behar dira.

Era berean, oso garrantzitsua da zehaztapen-orri batean adierazitako nahaste-ahalmena eta bloke-makinari hornitutako hormigoi erabilgarriaren benetako kopurua bereiztea. Nahasgailuak materiala nahikoa azkar prestatu eta isuri behar du etengabeko konformazio-eragiketei eusteko.

1.3 Materialak garraiatzeko eta banatzeko sistema

Nahastu ondoren, hormigoi freskoa eman behar da konformazio-makinara alferrikako atzerapenik edo material bereizketarik gabe.

Hau da garraio eta banaketa sistemaren eginkizuna.

Produkzioaren diseinuaren arabera, honako hauek izan daitezke:

•Agregaziorako eta hormigoi mistorako uhal garraiatzaileak.

•Materialen transferentzia bertikalerako kubo-igogailuak.

•Hormigoia transferitzeko kutxak.

•Aurpegi-nahasketa eta oinarri-nahasketa banatzeko gailuak.

•Elikadura-markoak eta materiala banatzeko mekanismoak.

Bi geruzako zoladura blokeak ekoizteko, oinarrizko materialak eta aurpegiko materialak nahasketa eta elikadura antolamendu bereiziak behar izan ditzake.

Ondo diseinatutako garraio-sistema batek materialaren hornidura bloke-makinarekin sinkronizatuta mantentzen du. Gainera, beharrezkoa ez den eskuzko manipulazioa murrizten du eta ekoizpen-fluxua antolatuago mantentzen laguntzen du.

Linearen zati hori batzuetan gutxietsi egiten da fabrikaren plangintzan. Hala ere, nahasgailu eta moldeatzeko makina gai batek ere ezin du etengabe funtzionatu materialaren transferentzia behin eta berriz botila-lepo bihurtzen bada.

Zer kontuan hartu behar dute Bezeroek?

a planifikatzerakoanhormigoizko blokeen ekoizpen-lerro guztiz automatikoa, aztertu nahasgailuaren eta konformazio-makinaren arteko distantzia, garraiatzailearen ahalmena, transferentzia-puntuak eta material-korronte kopurua.

Diseinuak alferrikako transferentziak minimizatu behar ditu, ikuskatzeko, garbitzeko eta mantentze-lanetarako sarbide nahikoa emanez.

1.4 Blokeak osatzeko sistema nagusia

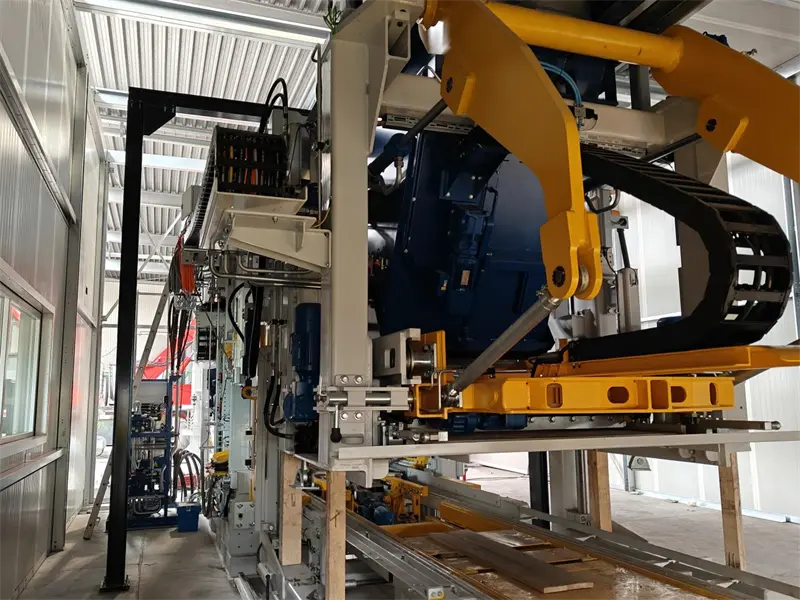
Blokeak egiteko makina ekoizpen-lerroaren konformazio-unitate zentrala da. Prestatutako hormigoi-nahasketak dimentsio, forma eta gainazal-ezaugarriak definitutako produktuetan bihurtzen ditu.

Hormigoizko bloke automatikoko makina moderno gehienek molde-sistemak, bibrazioak, presio hidraulikoak eta kontrolatutako materialaren elikadura konbinatzen dituzte hormigoizko produktuak osatzeko.

Konformazio sistema tipiko batek honako hauek dira:

•Makina-markoa nagusia.

•Molde- eta tamper-buruen multzoak.

•Bibrazio-sistema.

•Sistema hidraulikoa.

•Materiala elikatzeko sistema.

•Paletak elikatzeko eta kokatzeko mekanismoa.

•Kontrol elektrikoak eta automatikoak.

Ekoizpenean, beharrezko hormigoi-nahasketa moldeen barrunbeetan banatzen da. Bibrazioa eta sakatzea ondoren materiala trinkotu zehaztutako produktuaren forman. Moldeatutako produktuak hurrengo fasera pasatzen dira.

Moldearen konfigurazio ezberdinek makina-plataforma batek hainbat produktu fabrika ditzake, makinaren funtzionamendu-esparruaren eta ekipo bateragarrien konfigurazioaren arabera.

Aplikazio arruntak honako hauek dira:

•Hormigoizko bloke hutsak.

•Hormigoizko bloke solidoak.

•Hormigoizko zoladura-blokeak.

•Bazter-harri eta zinta-harri.

•Belar-zoladurak eta zoladura iragazgarriak.

•Malda babesteko blokeak.

•Hormigoi aurrefabrikatutako beste produktu batzuk.

Makinaren bibrazio-teknologiak, moldeen diseinuak, elikadura-antolaketak eta funtzionamendu-parametroek osatzen dute errendimenduan.

Zer kontuan hartu behar dute Bezeroek?

bat aukeratzerakoanhormigoizko blokeak egiteko makina automatikoa, ez zentratu soilik iragarritako ziklo-denboran.

Egiaztatu produktuaren benetako dimentsioak, molde bakoitzeko produktu kopurua, erabilgarri dauden moldeen konfigurazioak, bibrazio-sistema, produktuaren gehienezko altuera eta nahi duzun hormigoi-nahasketarekin bateragarritasuna.

Bloke huts estandarretarako egokia den makina bat erreminta edo konfigurazio desberdinak behar ditzake zoladura-produktu handiak edo hormigoi-unitate espezializatuak fabrikatzeko.

1.5 Paletak maneiatzeko eta zirkulatzeko sistema

Ekoizpen paletek zeregin garrantzitsua dute hormigoizko blokeen fabrikazio automatizatuan.

Moldeatzean euskarri-azalera ematen dute eta eratutako produktuak garraiatzen dituzte ondorengo manipulazio- eta ontze-etapetan. Ekoizpen-lerro automatizatu askotan, palet berdinak konformazio-makinara itzultzen dira berrerabiltzeko.

Paletak maneiatzeko sistema tipiko batek honako hauek izan ditzake:

•Palet elikadura automatikoak.

•Paletak kokatzeko gailuak.

•Bloke heze-garraiatzaileak.

•Igogailuak eta beheak.

•Hatz-kotxeak edo transferentzia-kotxeak.

•Palet hutsak itzultzeko garraiatzaileak.

•Paletak biltzeko eta buffering ekipoak.

Zirkulazio-prozesuak, oro har, sekuentzia hau jarraitzen du:

①Palet huts bat hornitzen da eta bloke-makinan kokatzen da.

②Moldeatutako produktuak paletaren gainean transferitzen dira.

③Paleta eta bloke berdeak ontze-eremurantz mugitzen dira.

④Ontzi ondoren, amaitutako produktuak paletatik bereizten dira.

⑤Paleta hutsa konformazio-makinara itzultzen da beste produkzio-ziklo baterako.

Hau etengabeko begizta bat da, norabide bakarreko garraio-prozesua baino.

Paleten zehaztapenak ere garrantzitsuak dira. Neurriak, lautasuna, zurruntasuna, pisua eta behin eta berriz bibrazioarekiko erresistentzia bloke-makinarekin eta manipulazio-ekipoarekin bat etorri behar dute.

Zer kontuan hartu behar dute Bezeroek?

a hautatzerakoanhormigoizko bloke makina paletak maneiatzeko sistema, ebaluatu zirkulazio-ziklo osorako behar diren palet kopurua, transferentzia-abiadura, paleta-materiala eta manipulazio-metodoa.

Palet-kopuru eskasak produkzioa eten dezake, nahiz eta makina nagusiak eta ontze-ekipoak gaitasun egokia izan.

1.6 Ontze eta Green-Block Manipulatzeko Sistema

Moldatutako hormigoi bloke berriak ez daude berehala manipulatzeko, pilatzeko edo entregatzeko prest. Ontze-baldintza egokiak behar dituzte beharrezko indarra eta iraunkortasuna garatzeko.

Ontze-sistemak eratu berri diren produktuen mugimendua, biltegiratzea eta ontzea kudeatzen du.

Lantegiaren ekoizpen-eskalaren eta diseinuaren arabera, ohiko konfigurazioek honako hauek dira:

Ontze-errejilak

Produktu freskoak paletetan jarritako rack posizioetara eramaten dira. Antolaketa honek ontzeko espazioa antolatzen du eta paleten zirkulazio sistematikoa onartzen du.

Hatz-autoen ontze-sistemak

Hatz-kotxe batek paletak transferitzen ditu ekoizpen eremuaren eta ontze-posizioen artean. Ohiko ontzeko rack edo ganberak antolatutako produkzio-lerro automatizatuetan erabiltzen da.

Goi-mailako ontze-sistemak

Igogailuek, hatz-kotxeek eta biltegiratze automatizatuek paletak mugitzen dituzte maila anitzeko ontze guneetan zehar. Sistema hauek erabilgarri dagoen fabrikako espazioa erabiltzen lagun dezakete.

Zorua edo patioa ontzea

Ekoizpen-instalazio batzuek produktuak ontzeko eta aldi baterako biltegiratzeko zoru-eremu izendatuak erabiltzen dituzte. Ikuspegi honek eskuzko manipulazio gehiago suposa dezake, automatizazio mailaren arabera.

Ontze-metodo egokia produktu motaren, ekoizpen-bolumenaren, espazio erabilgarriaren, tokiko klimaren eta manipulazio-eraginkortasunaren araberakoa da.

Gogoratzea komeni da ontzea ez dela biltegiratze eragiketa soila. Tenperaturak, hezetasunak, ontze-iraupenak eta produktua manipulatzeko baldintzek eragina dute hormigoiaren erresistentziaren garapenean.

Zer kontuan hartu behar dute Bezeroek?

a ebaluatzerakoanhormigoizko blokeak ontzeko sistema, begiratu biltegiratze-posizio erabilgarrien kopuruaz haratago.

Kontuan hartu paleten zirkulazio-ziklo osoa, ontze-ahalmena, ingurumen-baldintzak, produktuak manipulatzeko baldintzak eta ondutako paletak deskarga eta kubaketa fasera nola itzultzen diren.

Ontze-sistemak konformazio-makinaren irteera egokitzeko gai izan behar du produktu freskoen atzerapenik sortu gabe.

1.7 Amaitutako produktuen kubo eta ontziratzeko sistema

Ontzi ondoren, hormigoizko produktuak amaitutako produktuak manipulatzeko atalera eramaten dira.

Sistema honen helburu nagusia produktuak paletetatik bereiztea, pila egonkortan antolatu eta biltegiratzeko edo garraiatzeko prestatzea da.

Ekipamendu tipikoak honako hauek dira:

•Kubo automatikoak.

•Bloke bereizleak.

•Produktu-garraiatzaileak.

•Paletak itzultzeko sistemak.

•Tiratzeko edo biltzeko makinak.

•Produktu bukatuak transferitzeko ekipoak.

Kubo-sistema automatiko batek ondutako blokeak pila-konfigurazio izendatuetan antolatzen ditu. Ekipamenduaren diseinuaren arabera, produktuak beren ekoizpen-paletetatik bereiz ditzake eta hutsik dauden paletak zirkulazio-sistemara itzul ditzake.

Paketatze-ekipoak amaitutako pilak gordetzen ditu, biltegiratzeko, manipulatzeko edo entregatzeko.

Banatzaileak, eraikuntza-kontratistak eta azpiegitura-proiektuak hornitzen dituzten fabrikatzaileentzat, produktu bukatuen atala bereziki garrantzitsua da. Gaizki antolatuta pilatzeak edo manipulatzeak produktuak kaltetu ditzake konformazio- eta ontze-prozesuak amaitu ondoren.

Zer kontuan hartu behar dute Bezeroek?

bat aukeratzerakoanhormigoizko blokeen kubo eta ontziratzeko sistema automatikoa, berretsi produktuaren dimentsioekin, pila-konfigurazioekin, manipulazio-eskakizunekin eta makina nagusiaren irteerarekin.

Moldatzeko ahalmena handitzeak balio gutxi du kubo eta ontziratzeko ekipoek ezin badute produktu bukatuak tasa pareko batean prozesatu.

1.8 Kontrol eta Automatizazio Elektrikoko Sistema Zentralizatua

Azken sistemak produkzio fase desberdinak lotzen ditu eta haien funtzionamendua koordinatzen du.

Ekoizpen-lerro automatiko modernoek normalean PLCn oinarritutako kontrol-sistemak, ukipen-panel industrialak, sentsoreak eta komunikazio-sareak erabiltzen dituzte ekipoen mugimenduak eta ekoizpen-sekuentziak kudeatzeko.

Konfigurazioaren arabera, kontrol-sistemak koordinatu ditzake:

•Agregatuen lotaketa eta materialen dosifikazioa.

•Nahastearen funtzionamendua eta materiala isurtzea.

•Materialen elikadura eta banaketa.

•Blokeatu makinen mugimenduak eta konformazio-zikloak.

•Paletak transferitzeko eta ontzeko eragiketak.

•Amaitutako produktuen manipulazioa.

•Ekipoen egoeraren jarraipena eta ekoizpenaren datuak biltzea.

Kontrol zentralizatuko antolamendu batek operadoreei produkzio-prozesua koordinatutako interfaze batetik kontrolatzen laguntzen die, makina bakoitza modu independentean kudeatu beharrean.

Monitorizazio digitaleko gaitasunek mantentze-plangintza ere lagun dezakete, ekipoen funtzionamendu-informaziorako sarbidea emanez eta arreta eskatzen duten baldintzak identifikatuz.

Zer kontuan hartu behar dute Bezeroek?

a ebaluatzerakoanPLC kontrol-sistema blokeen ekoizpen-lerro automatiko baterako, egiaztatu kontrol-plataforma, ekipoen komunikazio-eskakizunak, erabilgarri dauden funtzionamendu-datuak, alarma-funtzioak eta urruneko monitorizazioaren esparrua.

Kontrol-sistemak sarbide egokia eman behar du arazoak konpontzeko, parametroak doitzeko eta ohiko mantentze-lanetarako.

2. Nola funtzionatzen dute sistema hauek elkarrekin ekoizpen-lerro oso batean?

Sistema bakoitza banan-banan ulertzea erabilgarria da. Baina fabrikako inbertitzailearentzat, galdera garrantzitsuena ekipoak nola funtzionatzen duen da ekoizpen prozesu bakarrean.

Hormigoizko blokeen ekoizpen automatikoko lan-fluxu tipikoa honela labur daiteke:Lehengaien biltegiratzea→ Lotea→ Nahastea→ Materialen garraioa→ Blokeen Formazioa→ Paleta transferentzia→ Ontzea→ Kubitzea→ Enbalajea→ Amaitutako produktuen biltegiratzea

Gero, palet hutsak konformazio-makinara itzultzen dira, zirkulazio-zikloa osatuz. Etapa bakoitza aurreko eta ondorengo faseen errendimenduaren araberakoa da.

Esate baterako, lote- eta nahaste-sistemek ezin badute hormigoi nahikoa hornitu, baliteke bloke-makinak materialaren zain egon behar izatea. Paleten transferentzia motelegia bada, makinaren inguruan moldatutako produktu berriak pilatu daitezke. Ontze-sistemak gaitasun nahikorik ez badu, ekoizpen-fluxu osoa mugatu egin daiteke.

Horregatik, a-ren errendimendu orokorrahormigoizko blokeen ekoizpen-lerro osoa sistema koordinatu gisa ebaluatu behar da, makinen zehaztapen indibidualak alderatuz baino.

Zein sistemak du eraginik handiena produkzio-gaitasunean?

Ez dago erantzun bakarra fabrika guztietan.

Bloke-makina nagusiak konformazio-gaitasuna ezartzen du, baina benetako produkzio-irteera lerro osoaren ahalmenaren eta funtzionamendu-erritmoaren araberakoa da.

Hainbat faktorek arreta berezia merezi dute:

•Bateratzea eta nahastea: Sistemak behar adina hormigoi eman al dezake behar diren tarteetan?

•Blokeen osaketa: Makinak lor ditzake molde bakoitzeko beharrezko ziklo-denbora eta produktu-kantitatea?

•Paleten zirkulazioa: Nahikoa paleta dago eskuragarri ekoizpen etengabea mantentzeko?

•Ontzea: Sistemak produktu berdeen behar den bolumena jaso dezake?

•Kuboa eta ontziratzea: Amaitutako produktuak prozesatu al daitezke beheranzko atzerapenik sortu gabe?

Ekipamenduen hautapenari heltzeko modu baliagarria da fase guztietan potentzial den botila-lepoa identifikatzea ekoizpen-lerroaren konfigurazioa amaitu aurretik.

3. Nola aukeratu behar dute bezeroek hormigoizko blokeen ekoizpen-lerro egokia?

Fabrikatzaile guztiek ez dute behar guztiz automatizatu eta gaitasun handiko fabrika bat. Ekoizpen-lerro egokia negozioaren benetako produkzio-baldintzekin bat datorrena da eta etorkizuneko garapena lagundu dezake alferrikako inbertsiorik gabe.

Aurrekontuak eskatu aurretik, Bezeroek funtsezko hainbat faktore argitu beharko lituzkete.

3.1 Definitu zure xede produktuak

Hasi fabrikatu nahi dituzun produktuekin. Eraikuntzarako bloke hutsak eta bloke solidoak ekoizten al dituzu batez ere? Zoladura-blokeak, zoladurak, belar-zoladurak edo hormigoizko produktu apaingarriak fabrikatzeko asmoa duzu?

Produktu ezberdinek molde, material formulazio, elikadura-moldaketa eta konformazio-parametro desberdinak behar ditzakete.

Argi zehaztutako produktu-zorro baten inguruan diseinatutako produkzio-lerroa errazago konfiguratzen eta ebaluatzen da.

3.2 Ekoizpen-baldintza errealistak kalkulatzea

Ez hautatu makina bat iragarritako edukiera erakargarria dirudielako soilik. Horren ordez, kalkulatu behar den eguneko edo txandakako irteera espero diren eskaeretan, funtzionamendu-orduetan, produktuaren neurrietan eta moldeen konfigurazioetan oinarrituta.

Eskatu hornitzaileei argitzeko:

•Edukiera kalkulatzeko erabilitako produktuaren dimentsioak.

•Molde bakoitzeko produktu kopurua.

•Makinaren ziklo-denbora.

•Aurreikusitako funtzionamendu-ordutegia.

•Produkzioaren hipotesiak eta funtzionamendu-baldintzak.

•Aipatu irteerak makina nagusiari edo produkzio-lerro osoari erreferentzia egiten dion ala ez.

Xehetasun hauek hornitzaileen konparaketak esanguratsuagoak egiten dituzte.

3.3 Lehengaiak eta tokiko baldintzak ebaluatzea

Lehengaien erabilgarritasuna nabarmen aldatzen da eskualdeen artean.

Fabrikatzaile batzuk harea eta agregakin naturaletan oinarritzen dira batez ere, eta beste batzuek, berriz, azpiproduktu industrial egokiak edo material birziklatuak erabiltzen dituzte hormigoizko formulazioen zati gisa.

Klima-baldintzek ere garrantzia dute. Tenperatura altuak, hezetasunak, prezipitazioak eta urtaro-aldaketek materialaren biltegian, hezetasunaren kontrolan, ontze-moldaketetan eta fabrikako funtzionamenduan eragina izan dezakete.

Egoki bathormigoizko blokeak fabrikatzeko plantaren konfigurazioa beraz, tokiko ekoizpen-baldintzetan oinarritu beharko litzateke, ekipamendu-pakete estandar batean baino.

3.4 Aukeratu Automatizazio Maila Egoki bat

Automatizazioak benetako eskakizun operatibo bat konpondu beharko luke.

Lerro erdi-automatiko bat egokia izan daiteke ekoizpen-helburu baxuagoak, eskulan erabilgarri edo hasierako inbertsio-aurrekontu mugatua duten fabrikatzaileentzat.

Ekoizpen-lerro guztiz automatikoa egokiagoa izan daiteke ekoizpen-bolumenak, produktuen barietateak, paleten zirkulazioak eta lan-kudeaketak integrazio-maila handiagoa justifikatzen dutenean.

Konfigurazioak alderatzean, kontuan hartu inbertsioaren esparru osoa, materialen manipulazioa, paleten zirkulazioa, ontzea, kuboa, ontziratzea eta kontrol sistemak barne.

3.5 Planifikatu fabrika-diseinua Ekipoak eskatu aurretik

Fabrikako espazioak eta ekipamenduen antolamenduak materialaren fluxua, produktuaren manipulazioa eta etorkizuneko hedapena eragiten dute.

Produkzio-lerro bat baieztatu aurretik, berrikusi:

•Fabrikako solairuaren azalera eta eraikinaren altuera erabilgarri.

•Lehengaiak biltegiratzeko eta entregatzeko sarbidea.

•Ekipoen oinarriak eta instalazio-baldintzak.

•Garraio-ibilbideak eta transferentzia-puntuak.

•Ontze eta amaitutako produktuak biltegiratzeko ahalmena.

•Hornidura elektrikoa, ura eta aire konprimatuaren baldintzak.

•Mantentze-sarbidea eta balizko hedapen-espazioa.

Ondo planifikatutako diseinuak alferrikako materialaren mugimendua murrizten du eta eguneroko funtzionamendua kudeatzen du.

4. Zergatik Ekoizpen Lerro orekatu batek errendimendu handiko makina bakarra baino gehiago axola du

Tentagarria da inbertsioaren aurrekontuaren zatirik handiena blokeak egiteko makina nagusira bideratzea. Azken finean, ekipamendurik ikusgaiena eta konformazio-prozesuaren erdigunea da.

Baina produkzio-lerro bat bere lotura operatibo ahulena bezain eraginkorra da.

Demagun fabrika bat abiadura handiko moldeatzeko makina baina tamaina gutxiko nahasgailu bat duena. Baliteke makinak hormigoiaren zain egon behar izatea. Beste fabrika batek nahasteko eta konformatzeko ahalmen nahikoa izan dezake baina produkzio-pallet gutxiegiak, ontze bidez mugi daitezkeen produktuen kopurua mugatuz.

Hauek ez dira ekipamendu-arazo isolatuak. Sistema mailako konfigurazio arazoak dira.

Ekoizpen lerro orekatu batek hiru gauza lortu behar ditu:

Material hornikuntza koherentea: Loteak, nahasketak eta garraioak konformazio-makinaren ekoizpen-erritmoari eutsi behar diote.

Etengabeko produktuen zirkulazioa: Paleten elikadurak, bloke hezeak maneiatzea, ontzea eta paleta itzultzea begizta koordinatu gisa funtzionatu behar dute.

Beheko ahalmena parekatua: Kuboak, ontziratzeak eta produktu bukatuak manipulatzeak ondutako produktuen bolumenaren erritmoa jarraitu behar du.

Bezeroentzat, horrek produkzio konfigurazio osoak alderatzea esan nahi du, makina baten prezioa edo ahalmen nominala isolatuta begiratu beharrean.

5. Nola hurbiltzen den QGM hormigoizko blokeen ekoizpen-lerroaren konfigurazioa

Oinarrizko sistemak eta haien erlazioak argi daudenean, hurrengo urratsa ekoizpen-lerroa fabrikaren benetako eskakizunekin bat etortzeko gai den ekipamendu fabrikatzaile bat identifikatzea da.

40 urte baino gehiagoko esperientzia duen hormigoizko produktuen makineria industrian,QGM (Quangong Machinery Co., Ltd.)hormigoizko blokeak egiteko ekipoak eta produkzio-lerroen soluzioak eskaintzen ditu merkatu eta produktuen aplikazio desberdinetan zerbitzatzen dituzten fabrikatzaileentzat.

2014an, QGM-k Alemaniako Zenith Maschinenfabrik GmbH guztiz erosi zuen, garai hartan 60 urte baino gehiagoko ingeniaritza-historia zuen konpainia, eta Alemanian ikerketa eta garapen teknologiko zentro bat ezarri zuen. Horrek Alemaniako ingeniaritza-esperientzia ekarri zuen QGMren ekipamenduen garapen eta fabrikazio gaitasun zabalagoetara.

Proiektu bakoitza ekipamendu-pakete berdin gisa tratatu beharrean, produkzio-lerroen plangintzak aurreikusitako produktuak, lehengaiak, ekoizpen-helburuak, fabrika-diseinua eta beharrezko automatizazio-maila hartu behar ditu kontuan.

5.1 Ekoizpen-eskakizun desberdinetarako ekipamendu-aukerak

QGM-ren ekipamendu-zorroak hormigoizko produktuak fabrikatzeko aplikazio desberdinetarako diseinatutako hainbat makina serie ditu.

•ZN seriea: Blokeak egiteko makina guztiz automatikoak, serbo-gidatutako bibrazio-teknologia eta ekoizpen-konfigurazio malguak dituztenak.

•T seriea: Produktu anitzeko moldaketa aplikazioetarako diseinatua, hormigoizko produktu desberdinetarako ekoizpen-parametro eta konfigurazio erregulagarriekin.

•ZENITH seriea: Alemaniako ingeniaritza ekipamendu-soluzioak, geruza anitzeko ekoizpen-teknologia finkatua barne, esate baterako, ZENITH 940.

Makina egokia xede produktuen, behar den irteeraren, moldeen konfigurazioaren eta ekoizpen prozesuaren araberakoa da.

Esate baterako, bloke eta zoladura produktuen kategoria anitzetan zentratzen den fabrikatzaileak moldeen konfigurazio malguak eta bibrazio-parametro erregulagarriak lehenetsi ditzake. Geruza anitzeko ekoizpena eskatzen duen proiektu batek makina-kontzeptu eta materiala manipulatzeko antolamendu ezberdin bat ebaluatu dezake.

5.2 Konformazio-teknologia produkzio-lerroen automatizazioarekin integratzea

Makina nagusia fabrikazio soluzio osoaren zati bat baino ez da.

Proiektuaren konfigurazioaren arabera, produkzio-lerroen plangintzak lote- eta nahasketa-ekipoak, material transferentzia, paletak maneiatzea, ontze-moldaketak, kuboak eta erlazionatutako automatizazio-sistemak ere izan ditzake.

QGM-ren Intelligent Equipment Cloud Service Platform-ek ekipamendu digitalak kudeatzeko gaitasunak eskaintzen ditu, besteak beste, lineako ekipamenduen monitorizazioa, urruneko bertsio-berritzeak, akatsen iragarpena eta diagnostikoa, ekipoen osasun-ebaluazioak eta funtzionamendu-egoera txostenak barne.

Funtzio hauek fabrikatzaileei ekipoen funtzionamendu-informazioa eskuratzen laguntzen diete eta mantentze-lanaren kudeaketa sistematikoagoa onartzen dute.

Ekoizpenaren ikusgarritasuna hobetu nahi duten lantegientzat, monitorizazio digitala ekoizpen-prozesuan dagoeneko integratuta dagoen automatizazio mekaniko eta elektrikoaren osagarri izan daiteke.

5.3 Konfigurazioa Bezeroaren produkzio-eskakizunekin hasi behar da

Ekoizpen lerro egoki bat ez da zertan handiena edo automatizatuena.

Fabrika berri baterako, lehentasuna izan daiteke ekoizpen prozesu praktiko bat ezartzea, etorkizuneko hedapenerako tartea izango duena. Lehendik dagoen fabrikatzaile batentzat, materialaren manipulazioa hobetzea, produktu mota gehigarriak sartzea edo hautatutako ekoizpen-faseak berritzea izan daiteke arreta.

QGMrekin proiektu bat eztabaidatzean, fabrikatzaileek honako hauei buruzko informazioa prestatu behar dute:

•Helburua hormigoizko produktuak eta haien dimentsioak.

•Beharrezko produkzio-irteera txanda edo eguneko.

•Eskuragarri dauden lehengaiak eta nahasketaren ezaugarriak.

•Fabrikaren neurriak eta gunearen baldintzak.

•Nahi den automatizazio maila.

•Lehendik dagoen ekipamendua, proiektuak berritzea badakar.

Informazio honek abiapuntu erabilgarriagoa eskaintzen du egokiak ebaluatzekohormigoizko blokeen ekoizpen-lerro automatikoa konfigurazioa.

6. Azken gogoetak: Eraiki produkzio-sistema zure negozioaren inguruan

Hormigoizko blokeen ekoizpen-lerro modernoa fabrikazio sistema integratua da. Lehengaien manipulazioak, loteak, nahasketak, konformazioak, paleten zirkulazioak, ontzeak, kuboak, ontziratzeak eta automatizazioak laguntzen dute azken ekoizpenaren emaitzan.

Bezeroentzat, erabaki garrantzitsuena ez da soilik zein bloke egiteko makina erosi. Ekoizpen prozesu osoa nola konfiguratu da fabrikatu nahi dituzten produktuen, eskura dituzten materialen eta merkatuak eskatzen duen irteeraren inguruan.

QGM-k hormigoizko blokeen fabrikazio-esperientzia konbinatzen du bere ZN, T eta ZENITH ekipamendu-serieekin produkzio-aplikazio desberdinetarako.

Hormigoizko bloke fabrika berri bat planifikatzen al duzu edo lehendik dagoen produkzio-lerro bat berritzen? Jarri harremanetan QGMrekin zure helburuko produktuak, produkzio-eskakizunak eta ekipoen konfigurazioa eztabaidatzeko. Ondo parekatuta dagoen ekoizpen-sistema zure fabrikaren beharrak ulertzen hasten da.

Ohiko galderak

1. Zer ekipamendu behar da hormigoizko blokeen ekoizpen-lerro oso baterako?

Hormigoizko blokeen ekoizpen-lerro osoak normalean lehengaiak biltegiratzeko eta loteatzeko sistema, hormigoi nahastailea, materiala garraiatzeko ekipamendua, blokeak egiteko makina, paletak maneiatzeko sistema, ontze sistema, kuber automatikoa, ontziratzeko ekipoak eta kontrol sistema zentralizatua ditu. Konfigurazio zehatza ekoizpen-ahalmenaren, produktu sortaren eta automatizazio-baldintzen araberakoa da.

2. Zein da blokeak egiteko makinak produkzio-lerro batean?

Blokeak egiteko makina konformazio-unitate zentrala da. Moldeak, bibrazioak, prentsaketa eta materialen elikadura kontrolatua erabiltzen ditu hormigoi-nahasketak produktuak sortzeko, hala nola bloke hutsak, bloke solidoak, zoladura-blokeak eta zoladura-blokeak.

3. Zergatik da garrantzitsua ontze-sistema bat hormigoizko blokeen fabrikazioan?

Ontzeari esker, moldatutako hormigoizko produktuek baldintza egokietan behar den indarra eta iraunkortasuna garatzen dituzte. Behar bezala konfiguratutako ontze-sistema batek produktuen biltegiratzea, paleten zirkulazioa eta bloke berde eta onduen mugimendua ere kudeatzen ditu produkzio-lerroan zehar.

4. Hormigoizko blokeen ekoizpen-lerro bakoitzak paleta kudeatzeko eta kubo sistema automatikoak behar al ditu?

Ez derrigorrez. Lantegi txikiagoek edo erdi-automatikoek eskuz edo eskorga bidezko manipulazioa erabil dezakete. Instalazio automatizatu handiek sarritan paleten elikadura automatikoak, garraiatzaileak, ontze-transferentzia-sistemak, kuberak eta ontziratzeko ekipoak sartzen dituzte eskuzko manipulazioa murrizteko eta produktuaren mugimendua koordinatzeko.

5. Nola aukeratzen dut hormigoizko bloke automatikoen ekoizpen-lerro egokia?

Hasi zure xede produktuak, beharrezko produkzio-irteera, eskuragarri dauden lehengaiak, fabrikaren diseinua eta automatizazio-eskakizunak definitzen. Ondoren, ebaluatu ekoizpen-fase bakoitzaren ahalmena, uztartzea, nahastea, konformatzea, paleten zirkulazioa, ontzea eta kubatzea barne. Konfigurazio osoa zure funtzionamendu-baldintzak bat etorri behar du, makina nagusiaren ahalmen nominalean bakarrik fidatu beharrean.

Lotutako Albisteak
Utzi mezu bat
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu